16.09.2026
СтатьиОбработка крупной сварной корпусной детали на портальном станке с ЧПУ
Почему сварную корпусную деталь нельзя обрабатывать как обычную заготовку
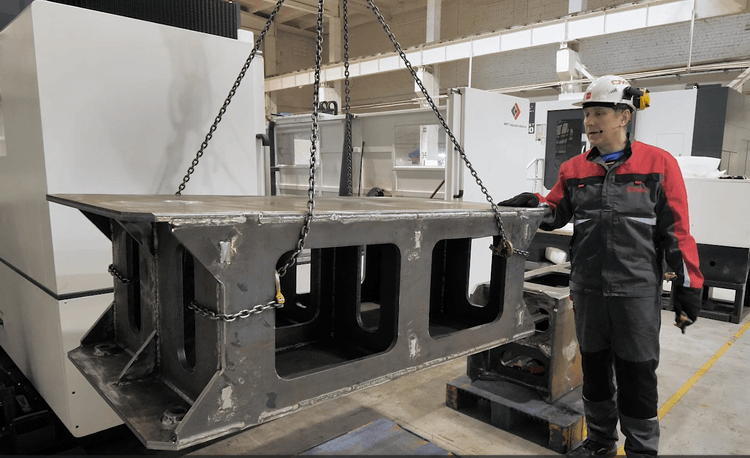
Для обработки была установлена крупная корпусная деталь, состоящая из нескольких сварных элементов. Работа выполнялась на портальном станке ФП190МФ3.
Главная особенность такой заготовки — ее поведение после сварки.
Монолитная чугунная станина представляет собой достаточно жесткую конструкцию. У сварного корпуса ситуация отличается: локальный нагрев при сварке и последующее охлаждение создают внутренние напряжения, поэтому отдельные участки поверхности могут оказаться выше или ниже других.
В нашем случае при контрольном проходе индикатором перепад по поверхности составил примерно 2 мм.
При этом деформация была распределена неравномерно. Участки рядом с ребрами жесткости сохранили положение лучше, а между ними появились прогибы и выпуклости.
Поэтому при работе с подобными деталями важно учитывать сразу несколько факторов:
- фактическую геометрию поверхности после сварки
- расположение ребер жесткости
- направление сил резания
- жесткость закрепления
- припуск, который необходимо оставить под чистовую обработку
Зачем поднимать деталь над столом
Заготовку в данном случае установили не непосредственно на стол портального станка, а на специальные тумбы.
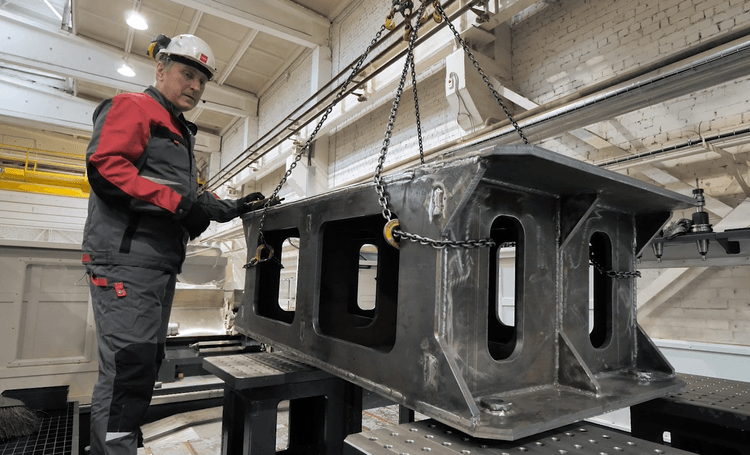
Обработать ее со стола технически было возможно. Однако установка на тумбы дает несколько практических преимуществ.
Во-первых, оператору значительно удобнее работать с деталью. Она находится выше: проще устанавливать прижимы, выполнять измерения, контролировать положение и проводить другие подготовительные операции.
Во-вторых, тумбы можно перемещать по столу и расставлять в зависимости от геометрии конкретной заготовки. В результате получается жесткая база с разными вариантами закрепления.
На них можно устанавливать детали как горизонтально, так и вертикально.
Но особенно важным становится дополнительное пространство под заготовкой, если требуется обработка боковых поверхностей.
ФП190МФ3 может работать не только в трехосевом режиме. При необходимости на станок устанавливается пятиосевая фрезерная голова, позволяющая подойти инструментом к торцам и боковым поверхностям.
Если крупная заготовка лежит непосредственно на столе, в нижней части детали голове может просто не хватить пространства для поворота и подвода инструмента. Подняв корпус на тумбах, мы получаем дополнительный рабочий объем.
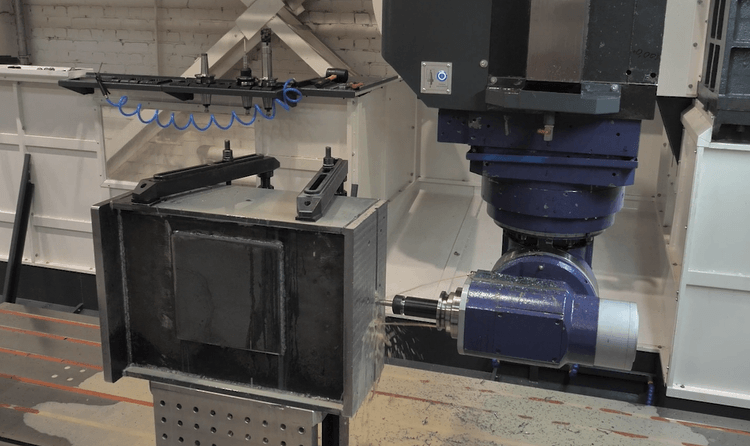
В данном случае ее сняли, поскольку вся текущая обработка выполнялась сверху. Передаточное отношение головы ограничивает частоту вращения примерно до 2500 об/мин, тогда как основной шпиндель станка позволяет работать на частоте до 6000 об/мин.
Поэтому логика простая: когда пятиосевая обработка не требуется, станок работает как обычный трехосевой портал с более высокой доступной частотой вращения шпинделя. Когда необходимо обработать торцы или другие труднодоступные поверхности — устанавливается дополнительная голова.
Как правильно выставить деформированную после сварки деталь
После установки заготовку необходимо выставить относительно координат станка.
И здесь появляется важный момент: пытаться найти идеальный ноль по всей поверхности сварной детали практически бессмысленно. После сварки плоскость уже имеет отклонения.
Поэтому для выставления вдоль оси выбираются две удаленные точки.
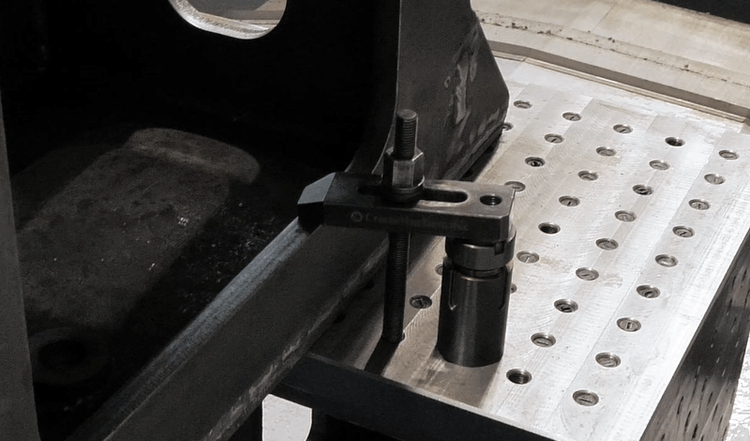
Дальше последовательность выглядит следующим образом:
- Индикатор устанавливается в первой контрольной точке и обнуляется.
- Станок перемещается ко второй точке.
- Вторую сторону детали подводят к тому же нулевому значению.
- После перемещения обратно первая точка повторно контролируется.
- При необходимости процедура повторяется.
Так оператор последовательно добивается параллельности детали относительно оси станка.
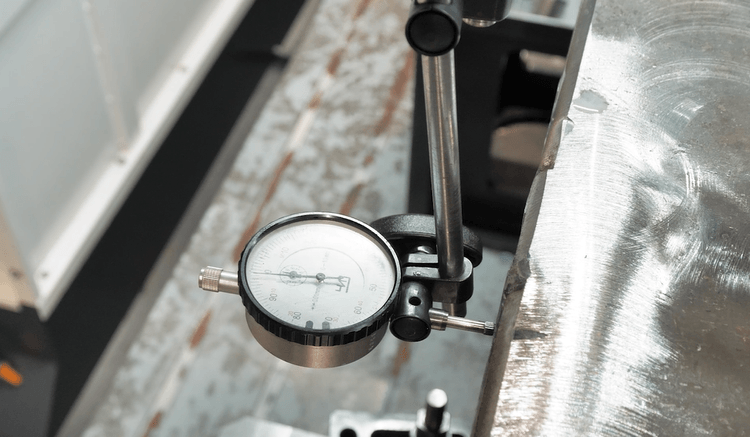
При этом посередине поверхности индикатор явно показывал прогиб. Это нормально: задача на данном этапе заключается не в выравнивании самой сварной поверхности, а в правильной ориентации всей детали в системе координат станка.
После окончательного закрепления есть еще один простой практический прием — простучать заготовку и послушать звук.
Если деталь всей опорной поверхностью стоит на тумбах и надежно прижата, звук будет равномерным. Посторонний звон или изменение звука на отдельных участках может указывать на неплотное прилегание, которое потенциально способно стать источником вибраций при фрезеровании.
Как нашли нижнюю точку и центр заготовки
Перед запуском программы необходимо определить рабочий ноль детали.
По Z сначала нашли наиболее низкий участок поверхности.
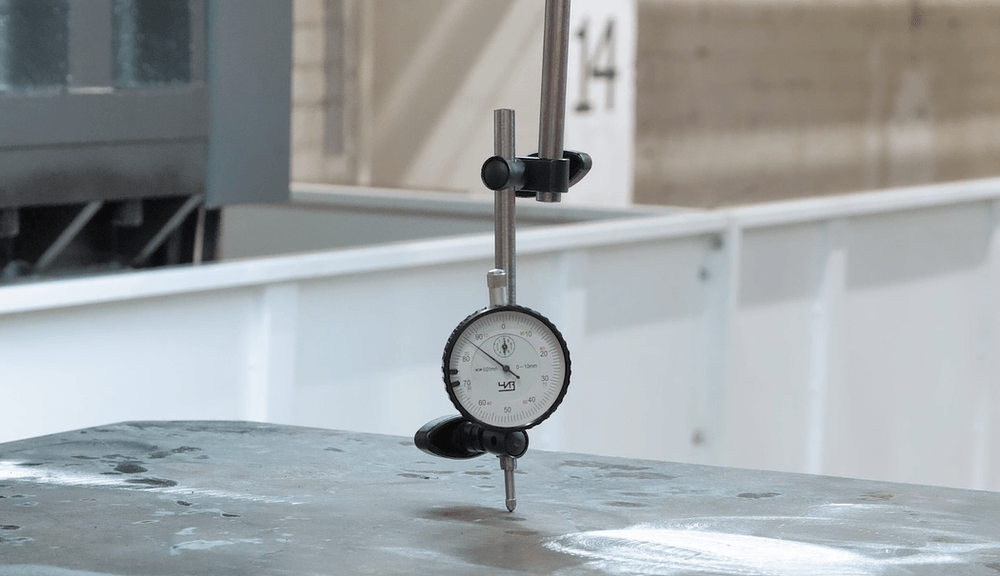
Для этого использовали обычный индикатор часового типа и последовательно прошли поверхность по X и Y. Если щуп переставал касаться детали, шпиндель немного опускали и продолжали измерение.
Так постепенно определили самую низкую область поверхности — именно от нее выполнили привязку по Z.
Дальше потребовалось найти центр детали по X и Y, поскольку размеры на чертеже задавались относительно осевых линий.
Для этого использовали датчик касания и последовательно определили четыре стороны: X+, X−, Y+, Y−.
После фиксации этих точек система ЧПУ рассчитала центр заготовки. Рабочую систему координат задали через G54.
Такая последовательность особенно удобна для крупной сварной конструкции: сначала мы принимаем фактическую геометрию детали такой, какая она есть после сварки, а уже затем создаем точные базы непосредственно обработкой.
Почему большую плоскость фрезеровали под 45 градусов
Для черновой обработки поверхности использовалась торцевая фреза диаметром 125 мм.
На первый взгляд самый очевидный вариант — пройти всю деталь вдоль оси X или Y. Для многих плоских поверхностей именно так и поступают.
Но применительно к крупной сварной конструкции существует более интересный вариант.
Черновую обработку решили выполнять под углом примерно 45 градусов относительно осей станка.
Причина связана с распределением нагрузки.
Если двигаться только вдоль X, основная нагрузка приходится именно на эту ось. Кроме того, сила резания действует на корпус в определенном направлении, и сопротивляться ей должна соответствующая часть сварной конструкции.
При диагональном движении нагрузка распределяется одновременно между X и Y.
Но дело не только в приводах станка.
Направление силы относительно самой детали тоже изменяется. В рассматриваемой конструкции наиболее жесткими являются участки, усиленные сварными ребрами. При правильно выбранной траектории именно они эффективнее воспринимают нагрузку от фрезерования.
Это позволяет:
- снизить вероятность возникновения вибраций
- равномернее распределить нагрузку между двумя осями
- эффективнее использовать жесткость сварной конструкции
- работать с достаточно производительным съемом металла
И результат это подтвердил: при черновой обработке под 45 градусов заметных вибраций не возникло даже при прохождении участков со сварными элементами.
Под чистовую обработку оставили припуск около 0,2 мм.
Для финишного прохода планировалось использовать уже меньшую фрезу диаметром 80 мм. Такой инструмент позволяет снизить силы резания и получить более качественную поверхность.
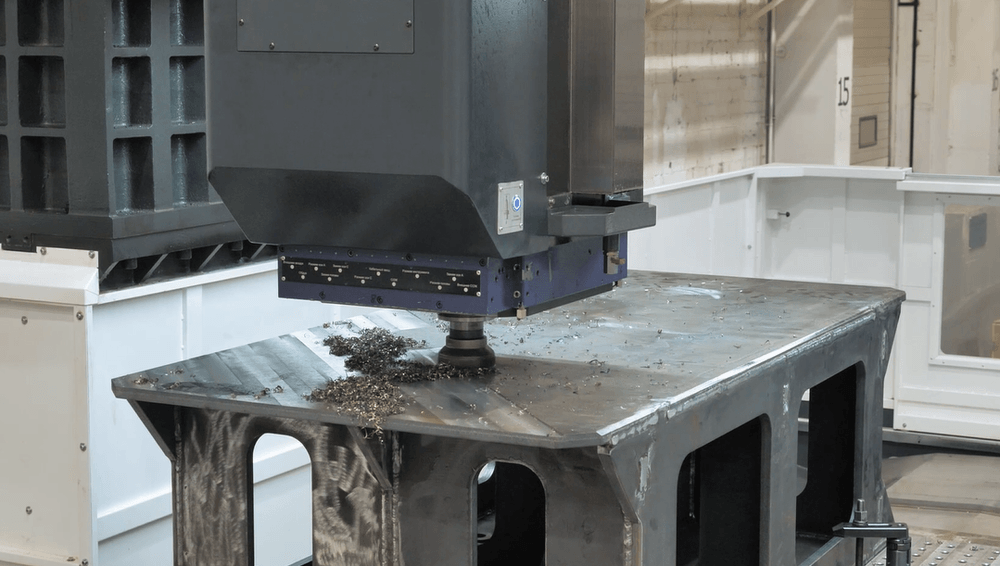
После чернового и чистового фрезерования верхняя поверхность становится полноценной технологической базой.
Деталь можно снять, перевернуть с помощью крана, установить обратно и уже от обработанной поверхности выдерживать остальные линейные размеры.
Именно в этом заключается важный принцип работы с крупными сварными корпусами: необработанная геометрия используется только для первоначального ориентирования, а точная база формируется непосредственно на станке.
При такой обработке есть и менее очевидные нюансы.
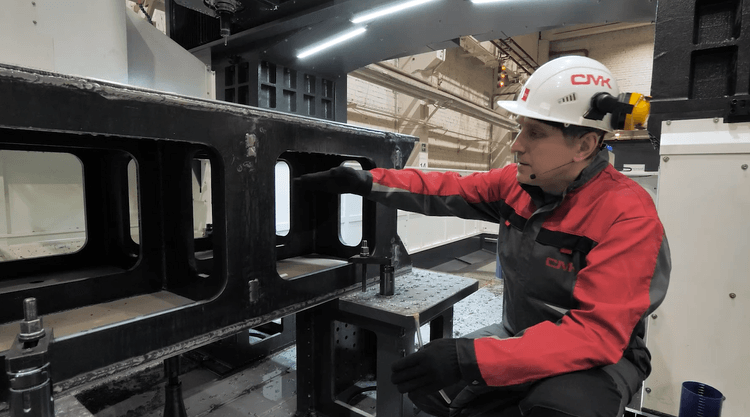
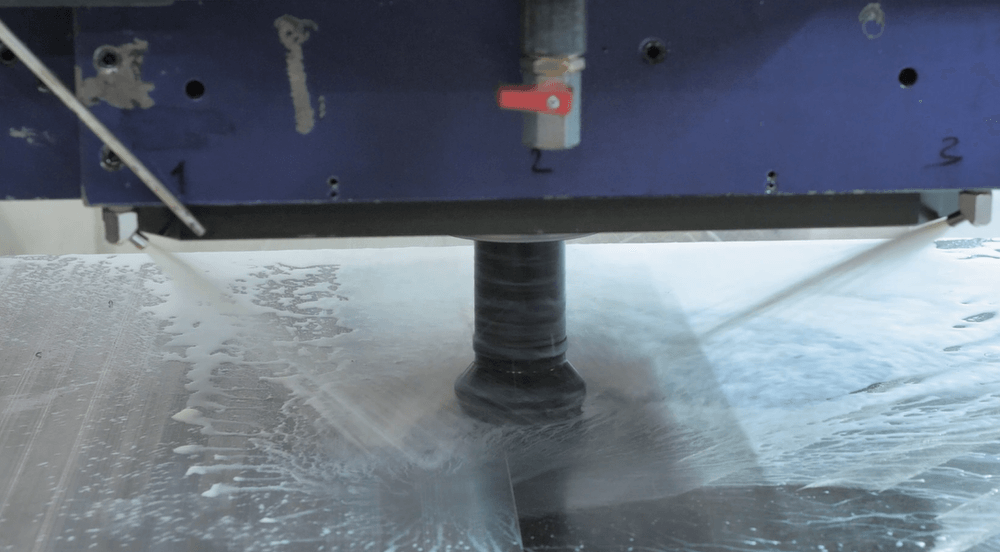
А чтобы не вычерпывать эмульсию из детали вручную, мы используем простое приспособление из шарнирной трубки. Она сохраняет заданное положение и позволяет организовать слив жидкости из внутренней полости.
Мелочь, но на реальном производстве именно такие решения экономят время оператора.
Заключение
Обработка крупной сварной детали — это всегда сочетание возможностей станка и правильно выстроенной технологии. Одного большого рабочего стола здесь недостаточно: нужно учитывать деформации после сварки, жесткость отдельных участков конструкции, способ установки, положение баз и даже направление движения инструмента.
В нашем случае деталь установили на тумбы, выставили по контрольным точкам, нашли фактическое положение поверхности и подобрали диагональную траекторию чернового фрезерования. В результате даже крупная сварная конструкция с заметными перепадами поверхности была обработана без выраженных вибраций, а после первого установа мы получили точную базу для дальнейших операций.
Именно такой подход мы используем и в нестандартных проектах: отталкиваемся от конкретной детали и задачи производства, а уже под них подбираем оборудование, оснастку, инструмент и технологию обработки. При необходимости можем изготовить тумбы и другие приспособления под конкретную заготовку и продумать весь процесс — от установки детали до готовой технологии.
За подробностями звоните +7 (4822) 521-521.