07.10.2026
СтатьиМожет ли капролон вызвать коррозию станка? Проверяем на практике
Краткое содержание
1 — Почему вообще возник вопрос к капролону 2 — Почему одинаковый капролон может быть разным 3 — Как мы поставили эксперимент 4 — В первые сутки эксперимент как будто не сработал 5 — Спустя неделю 6 — Почему в станке все происходит намного быстрее 7 — Один капролон — разный результат
Почему вообще возник вопрос к капролону
Капролон, или полиамид 6, хорошо знаком большинству предприятий, занимающихся механической обработкой.
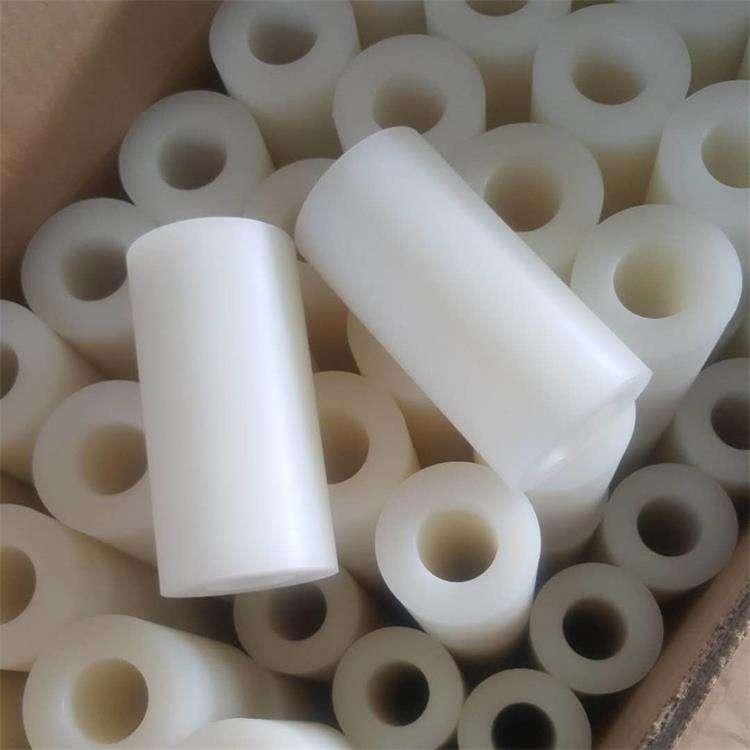
Материал удобен в обработке, сравнительно легкий, износостойкий и хорошо работает во многих узлах, где использование металла не требуется.
Поэтому сама ситуация выглядела необычно.
Мы обрабатывали капролон на станке с применением СОЖ. Работа шла в штатном режиме, никаких очевидных проблем не было. Но через некоторое время оператор обнаружил на металлических поверхностях следы коррозии.
Первое подозрение, конечно, пало на СОЖ.
В таких ситуациях обычно начинают проверять именно ее:
- правильно ли выдержана концентрация
- не попала ли в систему посторонняя вода
- не произошло ли расслоение эмульсии
- давно ли менялась жидкость
- нет ли проблем с биостойкостью
- не изменился ли состав воды
Но в нашем случае ничего подозрительного обнаружить не удалось.
Использовалась та же СОЖ, что и на других станках. В нормальных условиях она не вызывала коррозии, не пенилась и вела себя стабильно.
Мы заметили, что проблема возникает не при обработке любого полиамида. Одни заготовки проходят через станок без каких-либо последствий, а после других появляется коррозия.
То есть внешне перед нами вроде бы один и тот же материал, но ведет он себя совершенно по-разному.
Почему одинаковый капролон может быть разным
Капролон получают в результате полимеризации. При производстве используются различные технологические компоненты, в том числе катализаторы и активаторы.
При этом разные предприятия могут применять различные составы и собственные технологические режимы.
Для конечного потребителя все это часто остается за кадром.
Предприятие получает пруток или другую заготовку с привычным названием материала и начинает обработку. При этом точный состав технологических добавок, использовавшихся при производстве конкретной партии, оператор или технолог обычно не знает.
Даже если материал закупается у одного поставщика, сами партии могут происходить с разных производств.
И визуально различия иногда заметны.
В нашем случае три заготовки отличались оттенком. Но цвет — далеко не самое интересное отличие. Намного сильнее разница проявилась непосредственно во время резания.
Мы предположили, что некоторые компоненты конкретного капролона могут каким-то образом взаимодействовать с СОЖ или ее добавками.
Подчеркнем: это именно рабочая версия по результатам наших наблюдений. Мы не проводили химический анализ материала и не определяли конкретные вещества, участвующие в реакции.
Поэтому вместо теоретических рассуждений решили проверить ситуацию максимально простым способом — на трех образцах.
Как мы поставили эксперимент
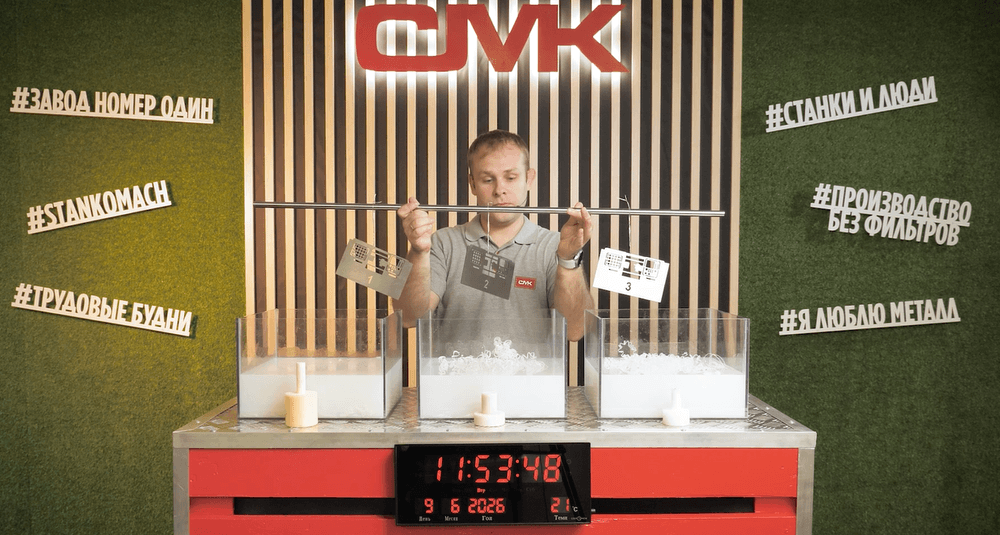
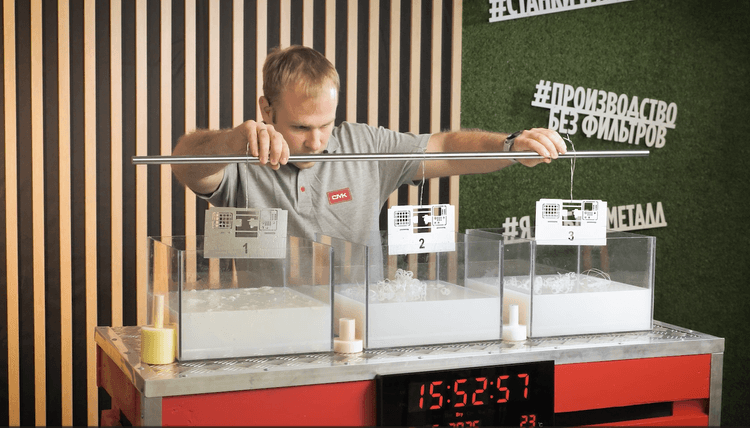
Для эксперимента подготовили три образца капролона.
Первый — тот самый материал, после обработки которого у нас уже возникала проблема с коррозией.
Второй и третий — заготовки, которые раньше нормально обрабатывались и никаких подобных последствий не давали.
Далее подготовили три одинаковые емкости.
В каждую залили одну и ту же СОЖ из одной партии. Концентрация — около 5%, то есть стандартное рабочее значение, которое мы используем на производстве.
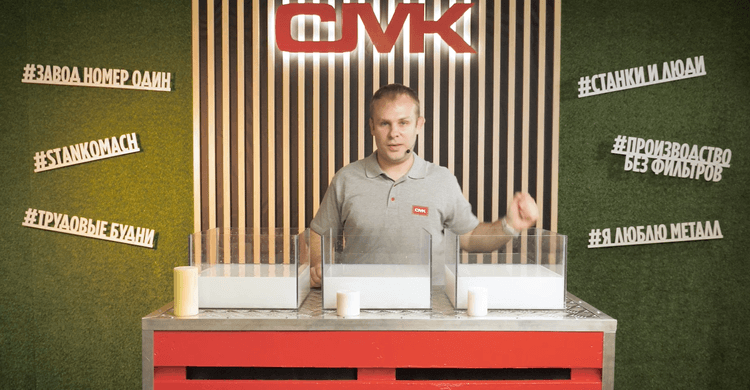
хема эксперимента получилась простой:
- одна и та же СОЖ
- одинаковая концентрация
- одинаковые емкости
- одинаковые металлические контрольные образцы
- одинаковое время выдержки
- единственная переменная — капролон
С каждой заготовки отдельно получили стружку.
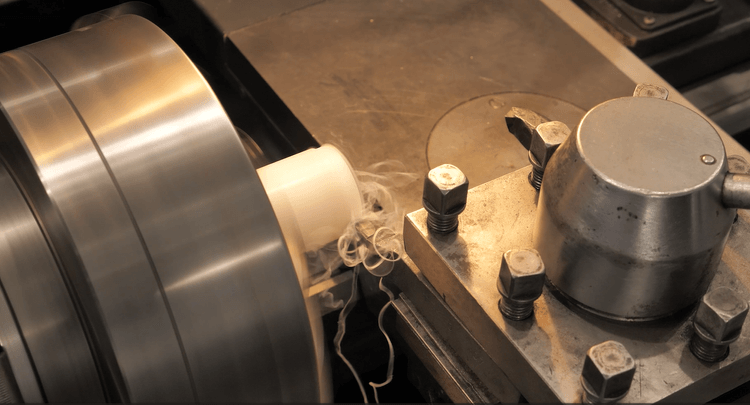
Причина простая. По нашим предыдущим наблюдениям, при обработке капролона насухую подобных проблем не возникало. Коррозионный эффект появлялся именно тогда, когда в процессе присутствовала эмульсия.
Кроме того, мы не хотели рисковать ЧПУ-оборудованием и случайно разнести стружку проблемного материала по системе подачи СОЖ.
Полученную стружку разложили по соответствующим емкостям. После этого в каждый контейнер поместили металлическую пластину.
Теперь можно было сравнивать результат.
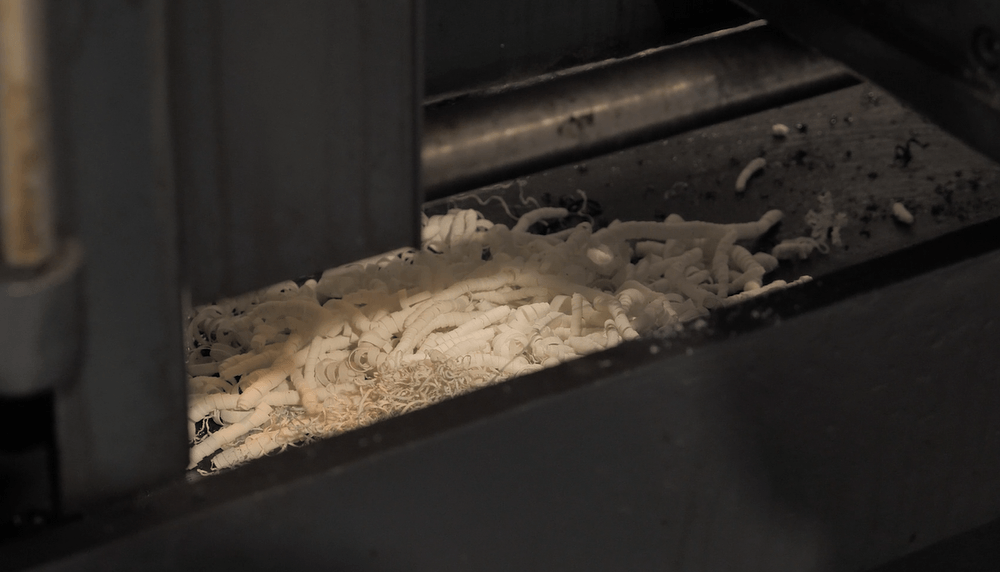
Отличие в стружке
Еще до того, как началась основная часть эксперимента, мы заметили интересную особенность.
Стружка от трех образцов оказалась разной.
У двух заготовок, которые раньше не вызывали вопросов, она была достаточно пластичной. Получались длинные элементы с относительно гладкой и местами глянцевой поверхностью.
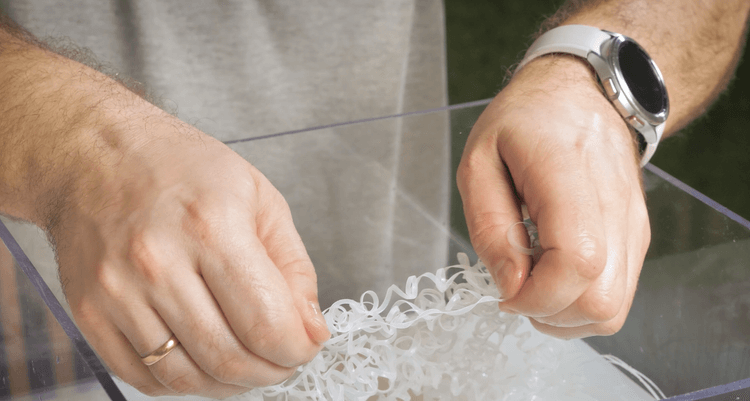
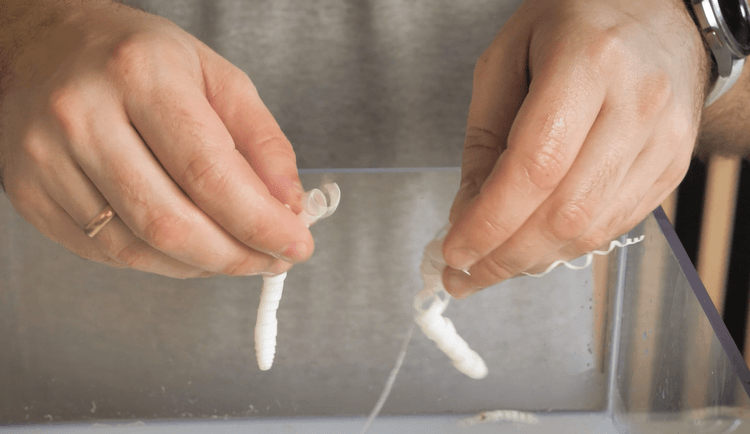
Отличалась и ее поверхность — она выглядела более матовой и грубой.
Конечно, делать вывод о составе материала только по форме стружки нельзя.
На ее образование влияют: режимы резания, геометрия инструмента, глубина резания, подача, состояние режущей кромки, температура, свойства самого материала.
Поэтому мы не утверждаем, что хрупкая стружка автоматически означает будущую коррозию.
Но для оператора такое отличие может стать поводом обратить внимание на новую партию материала.
Особенно если раньше на тех же режимах капролон давал длинную пластичную стружку, а новая заготовка внезапно начала сильно крошиться.
В нашей ситуации именно образец с необычной хрупкой стружкой оказался тем самым материалом, после которого ранее появилась коррозия.
Поэтому решили наблюдать особенно внимательно.
В первые сутки эксперимент как будто не сработал
Изначально мы предполагали, что реакция проявится достаточно быстро.
Потому что на станке заметные следы коррозии появлялись буквально в течение рабочей смены.
Поэтому первый контроль решили сделать примерно через четыре часа. Подняли металлические образцы и осмотрели поверхности.
Практически ничего.
На одной из деталей можно было заметить небольшое потемнение, но выраженной коррозии не было.
Решили оставить эксперимент до следующего дня.
Прошло более 20 часов. Снова проверяем.
И снова никакого убедительного результата.
Металлические пластины оставались практически чистыми. СОЖ визуально тоже не демонстрировала сильных изменений.
В этот момент появилась мысль, что эксперимент просто не воспроизводит реальные условия обработки.
И это вполне логично. На станке процесс выглядит совсем иначе.
Пока идет обработка, постоянно образуется свежая стружка. В зоне резания присутствует нагрев. СОЖ непрерывно циркулирует через место контакта инструмента и материала.
За смену через систему проходит большое количество жидкости и образуется значительный объем стружки.
В нашем контейнере все намного спокойнее.
Один раз получили стружку, поместили ее в СОЖ и оставили стоять при комнатной температуре.
Нет постоянного механического воздействия. Нет непрерывного выделения тепла. Нет многократного прохождения СОЖ через свежую поверхность материала.
Поэтому мы решили не прекращать эксперимент и просто оставить емкости дальше.
Спустя неделю
В итоге емкости простояли больше недели.
За это время мы уже практически перестали ожидать какого-то заметного результата. Стенд отставили в сторону и продолжили заниматься другими съемками и производственными задачами.
Через несколько дней пришло время все убрать, слить СОЖ и очистить емкости. И вот тогда разница стала очевидной.
Начали с образцов №2 и №3.
Металлические пластины выглядели нормально. Выраженной коррозии практически не было. Поверхность сохранилась чистой.
Состояние самой СОЖ также не вызвало вопросов. Эмульсия визуально не свернулась, не разделилась на фракции и не дала каких-то заметных необычных отложений.
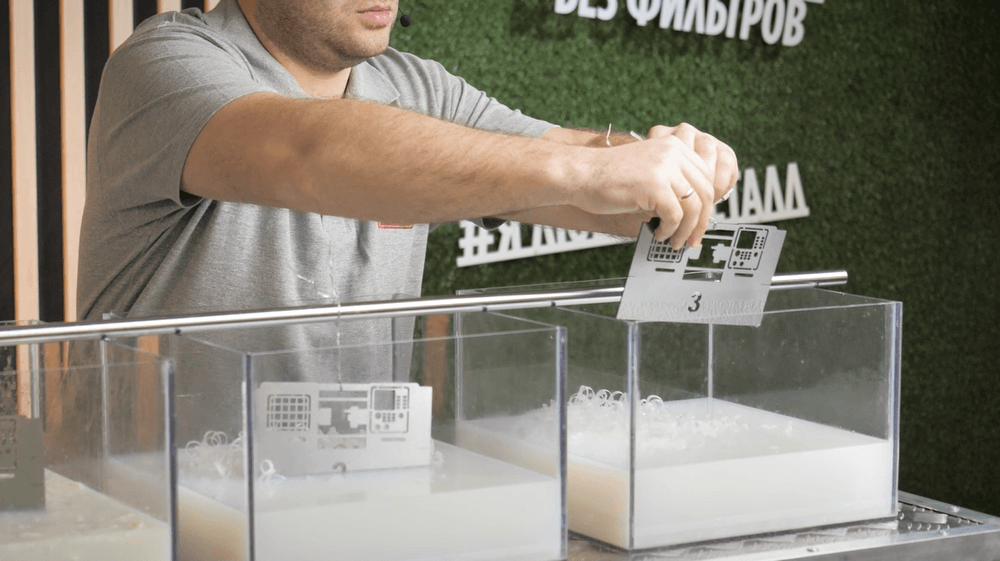
То есть два образца капролона, с которыми раньше не возникало проблем на станке, и в эксперименте показали себя спокойно.
А затем достали пластину из емкости с образцом №1.
Здесь результат оказался совершенно другим.
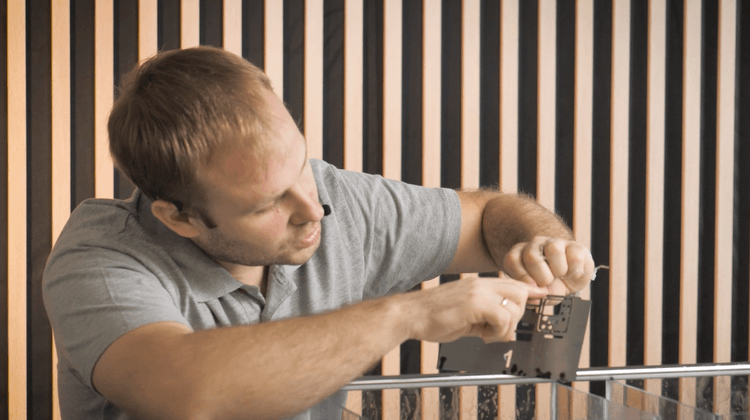
Причем следы были видны не только в зоне непосредственного погружения.
Изменилась и сама жидкость. Появились темные участки и характерные отложения. В местах их образования металлическая поверхность оказалась ржавой.
То есть реакция все-таки произошла.
Просто потребовалось значительно больше времени, чем мы ожидали. И самое важное — именно проблемный капролон снова дал тот же характерный эффект.
При этом условия для всех трех емкостей были одинаковыми.
- Одинаковая СОЖ
- Одинаковая концентрация
- Одинаковые металлические пластины
- Одинаковая температура помещения
- Отличался только материал
Почему в станке все происходит намного быстрее
Здесь важно еще раз разделить эксперимент и реальные условия производства.
В контейнере реакция развивалась медленно. На станке подобный эффект мы наблюдали значительно быстрее.
На наш взгляд, это можно объяснить намного большей интенсивностью процесса.
При работе оборудования одновременно происходит несколько вещей:
- инструмент постоянно снимает свежий слой материала
- образуется большое количество новой стружки
- зона резания нагревается
- СОЖ непрерывно подается непосредственно в эту зону
- жидкость постоянно циркулирует через систему
- контакт между материалом, стружкой и эмульсией продолжается часами
Если между компонентами действительно происходит какая-либо химическая реакция, в таких условиях она вполне может идти интенсивнее.
В нашей емкости этого не было.
Поэтому там, где на производстве заметный эффект проявился за одну смену, в спокойных лабораторно-бытовых условиях пришлось ждать несколько дней.
То есть если после четырех часов или даже суток ничего не произошло, это еще не означало, что гипотеза неверна.
Просто эксперименту потребовалось больше времени.
Что показал эксперимент
Сразу оговоримся: этот опыт нельзя считать полноценным лабораторным исследованием.
Мы не определяли химический состав трех образцов, не проводили анализ СОЖ до и после эксперимента и не устанавливали конкретное вещество, которое могло вызвать коррозионный эффект.
Поэтому было бы неправильно утверждать, что мы точно знаем механизм происходящего.
Но практический результат получился достаточно наглядным.
Три образца капролона находились в одинаковых условиях. Два из них практически не повлияли на металлические контрольные детали.
Первый — тот самый, который раньше уже создавал проблему на станке, — снова привел к появлению выраженной коррозии.
Для производства этого уже достаточно, чтобы относиться к разным партиям материала внимательнее.
Если вы регулярно обрабатываете капролон с применением СОЖ, стоит учитывать несколько моментов.
При поступлении новой партии желательно обращать внимание не только на размеры и внешний вид заготовки, но и на то, как материал ведет себя во время первых операций.
Если неожиданно изменилась стружка, появилась повышенная хрупкость или другие нетипичные признаки, лучше не оставлять станок без контроля на длительное время.
После нескольких часов работы стоит осмотреть открытые металлические поверхности и состояние эмульсии.
Если появились первые следы коррозии, лучше не продолжать обработку в надежде, что проблема исчезнет сама.
В такой ситуации имеет смысл удалить стружку, очистить оборудование и проверить СОЖ, прежде чем коррозия доберется до более ответственных элементов оборудования.
Один капролон — разный результат
Главный вывод нашего эксперимента получился достаточно простым.
Одинаковое название материала еще не гарантирует одинакового поведения при обработке.
Два внешне похожих прутка полиамида могут отличаться по технологии производства, составу добавок и в итоге совершенно по-разному взаимодействовать с рабочей средой станка.
Наши три образца это хорошо показали.
Поэтому при работе с новой партией капролона стоит смотреть не только на режимы резания и качество готовой детали.
Иногда важные признаки находятся совсем в другом месте: в характере стружки, состоянии СОЖ и поведении открытых металлических поверхностей оборудования.
А точную химию происходящего мы рассмотрим в следующей статье.