10.09.2026
СтатьиПочему точность станка начинается с фундамента
Современный станок с ЧПУ — это не просто несколько тонн металла, которые нужно поставить на прочный пол. Во время обработки перемещаются массивные узлы, возникают ускорения, вибрации и переменные нагрузки, которые через станину передаются на основание. Поэтому от его жесткости и стабильности зависят не только надежность установки оборудования, но и геометрическая точность, повторяемость обработки и сохранение этих параметров в процессе эксплуатации.
На новых производствах фундамент обычно предусматривают еще при проектировании цеха. На действующих предприятиях станок нередко устанавливают на существующий промышленный пол — и такой вариант тоже возможен, если основание соответствует требованиям конкретного оборудования. Но ориентироваться только на его толщину или на то, что раньше здесь уже стоял тяжелый станок, недостаточно: необходимо учитывать массу и компоновку оборудования, расположение опор, динамические нагрузки, требования к точности, свойства грунта и внешние источники вибраций.
Краткое содержание
1 — Правила изготовления фундамента 2 — Способы установки станка на фундамент 3 — Выравнивание станины по уровню 4 — Случаи из практики 5 — Заключение
Правила изготовления фундамента
Фундамент под станок представляет собой массивную железобетонную конструкцию, которая работает совместно с оборудованием.
Его задача заключается сразу в нескольких вещах. Основание должно воспринимать статическую нагрузку от массы станка, оснастки и детали, выдерживать нагрузки, возникающие при перемещении узлов, сохранять геометрическую стабильность и уменьшать влияние внешних вибраций.
Верхняя поверхность фундамента является непосредственной базой для дальнейшей установки оборудования. Поэтому к ее геометрии предъявляются отдельные требования.
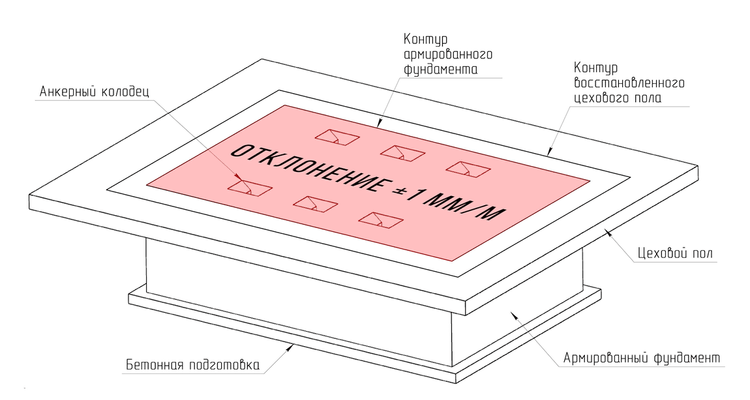
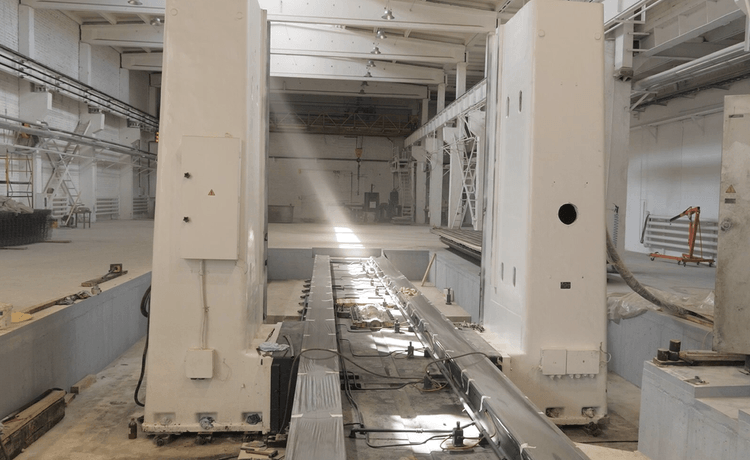
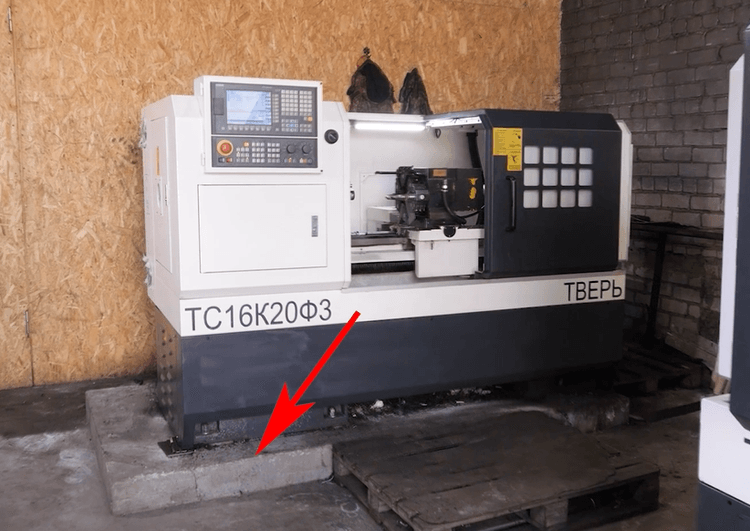
Для изготовления основания мы рекомендуем применять бетон класса прочности В25 с армированием стальной арматурой В500С диаметром 12 мм.
Почему бетон именно класса В25?
При проектировании строительных конструкций используется понятие класса бетона, которое характеризует гарантированную прочность материала. Для станочного фундамента это особенно важно, поскольку основание должно стабильно воспринимать нагрузки во всем рабочем объеме конструкции.
При этом нельзя просто выбрать условные 700 или 1000 мм бетона и считать вопрос решенным.
Размер фундамента зависит сразу от нескольких параметров:
- массы и габаритов станка
- длины станины
- вертикальной или горизонтальной компоновки оборудования
- характера распределения нагрузки
- интенсивности динамических воздействий
- требуемой точности обработки
- характеристик грунта
- расположения грунтовых вод
- наличия рядом источников вибрации
Для некоторых относительно компактных станков может быть достаточно глубины порядка 650 мм. Для более тяжелого оборудования требуется уже около 1000 мм и более.
При этом глубина — только один из параметров.
Если несущая способность грунта недостаточна, иногда эффективнее увеличить длину или ширину фундаментного массива. В таком случае общая масса конструкции может остаться примерно той же, но нагрузка будет распределяться по большей площади.
Отдельное внимание уделяется станкам с ЧПУ и оборудованию повышенной точности. Для них расчетную глубину основания рекомендуется увеличивать, поскольку требования к стабильности такой системы значительно выше.
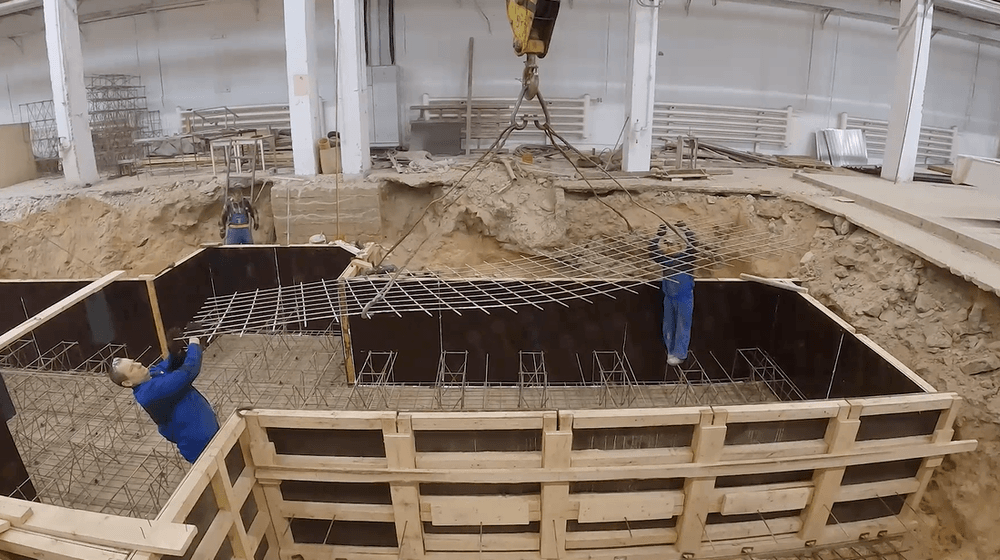
Как изготавливается фундамент
Работы начинаются с разработки котлована.
Грунт на его дне необходимо тщательно уплотнить. Этот этап легко недооценить, однако именно состояние грунта определяет, насколько стабильно фундамент будет вести себя спустя месяцы и годы эксплуатации.
Если нижние слои постепенно уплотняются уже после монтажа оборудования, может возникнуть неравномерная осадка.
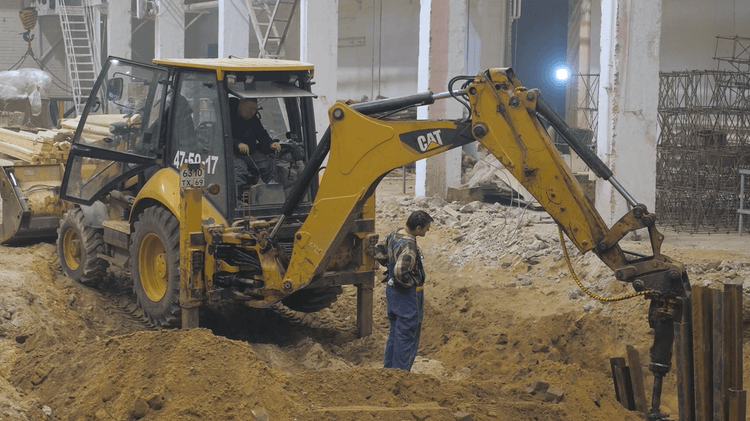
Для обычного строительного объекта перемещение на несколько миллиметров может оказаться практически незаметным. Для станка даже относительно небольшое изменение положения одной из опор уже способно привести к необходимости повторной выверки геометрии.
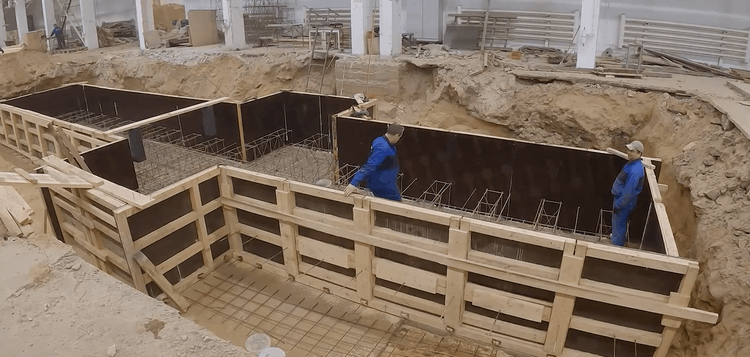
Армирование здесь необходимо не только для увеличения общей прочности. Бетон хорошо работает на сжатие, но значительно хуже воспринимает растягивающие и изгибающие напряжения. А они могут возникать из-за неравномерного распределения массы станка и движения его узлов.
Поэтому арматурный каркас помогает фундаменту работать как единой жесткой конструкции.
Еще до заливки необходимо определиться, каким способом станок будет закрепляться.
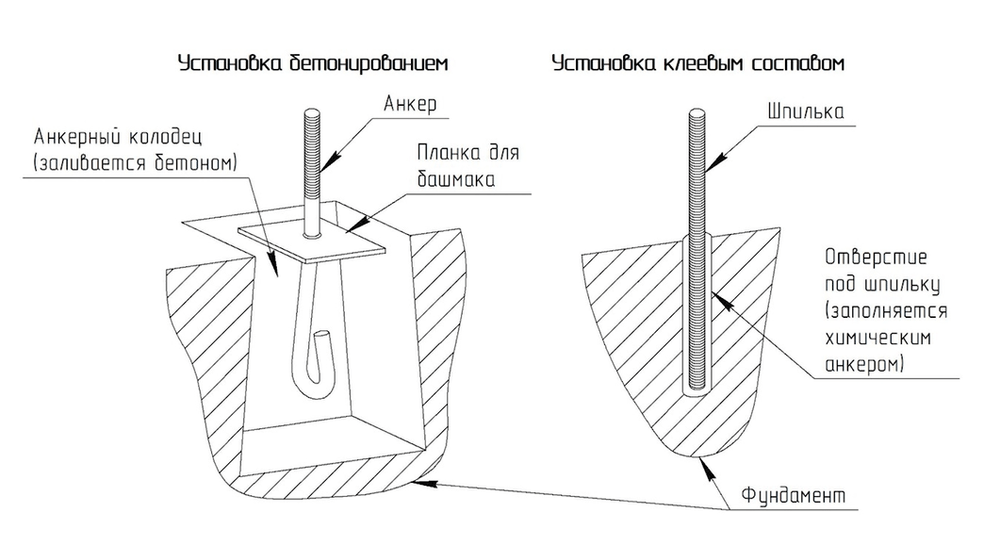
Если используются бетонируемые фундаментные болты, заранее выполняются анкерные колодцы.
Если оборудование будет крепиться химическими анкерами, делать дополнительные полости не требуется: отверстия сверлятся уже после изготовления фундамента.
При этом заранее бетонировать шпильки строго по проектным координатам отверстий станины не рекомендуется.
Станина крупного металлорежущего оборудования представляет собой чугунную отливку. Ее реальные размеры могут иметь допустимые технологические отклонения. В результате фактическое расположение монтажных отверстий способно немного отличаться от теоретической модели.
Если анкер уже жестко забетонирован, исправить несовпадение будет сложно.
Поэтому либо выполняют анкерные колодцы с достаточным запасом для позиционирования болта, либо размечают отверстия под химический анкер непосредственно по конкретному станку.
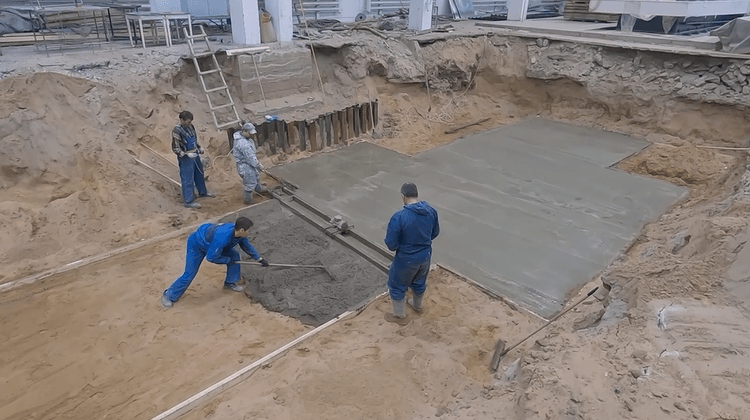
После установки арматуры фундамент заливают бетоном.
Смесь обязательно уплотняют погружным вибратором. Это позволяет удалить воздушные полости и обеспечить плотное заполнение пространства между элементами арматурного каркаса.
Во время набора прочности важно соблюдать технологию выдержки бетона и не допускать его слишком быстрого высыхания.
После демонтажа опалубки пространство вокруг фундамента восстанавливают. При этом между станочным фундаментом и цеховым полом необходимо предусмотреть антивибрационный зазор.
Он нужен для того, чтобы колебания от конструкции здания и соседнего оборудования как можно меньше передавались непосредственно на станок.
Особенно это актуально, если поблизости работают:
- прессы
- молоты
- тяжелое кузнечное оборудование
- другие станки, создающие существенные динамические нагрузки
По возможности высокоточное оборудование лучше размещать на удалении от таких источников вибрации.
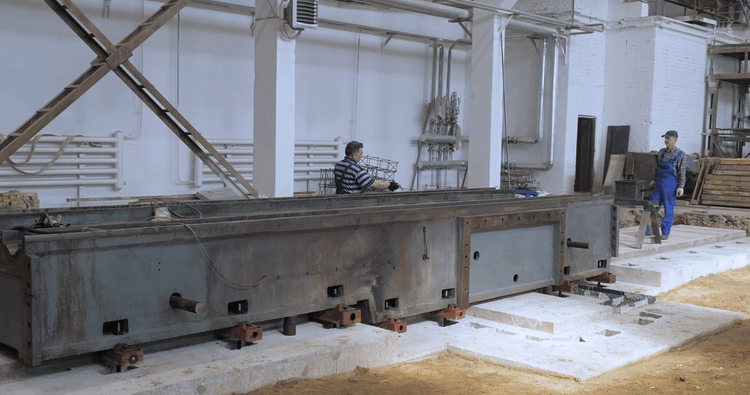
Расчет самого фундамента начинается с определения типа и размеров станка. Далее учитывают длину станины, характер компоновки и по расчетной методике определяют необходимую глубину основания.
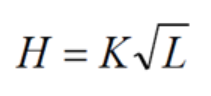
H — глубина фундамента К — коэффициент типа станка (вертикальная/горизонтальная компоновка) L — длина фундамента, зависящая от длины станины
После этого проверяется суммарная нагрузка от станка и самого железобетонного массива на грунт.
Если характеристики грунта неизвестны или речь идет о крупном тяжелом оборудовании, одного типового чертежа может быть недостаточно. В таких случаях требуется полноценный строительный проект, а иногда и предварительные инженерно-геологические изыскания.
Способы установки станка на фундамент
После того как бетон набрал необходимую прочность, можно переходить непосредственно к монтажу оборудования.
Существует два основных способа жесткого крепления станка: установка на фундаментные болты с бетонированием в анкерных колодцах и использование химических анкеров.
Установка на фундаментные болты с бетонированием в анкерных колодцах
Этот вариант необходимо предусмотреть еще на этапе изготовления фундамента.
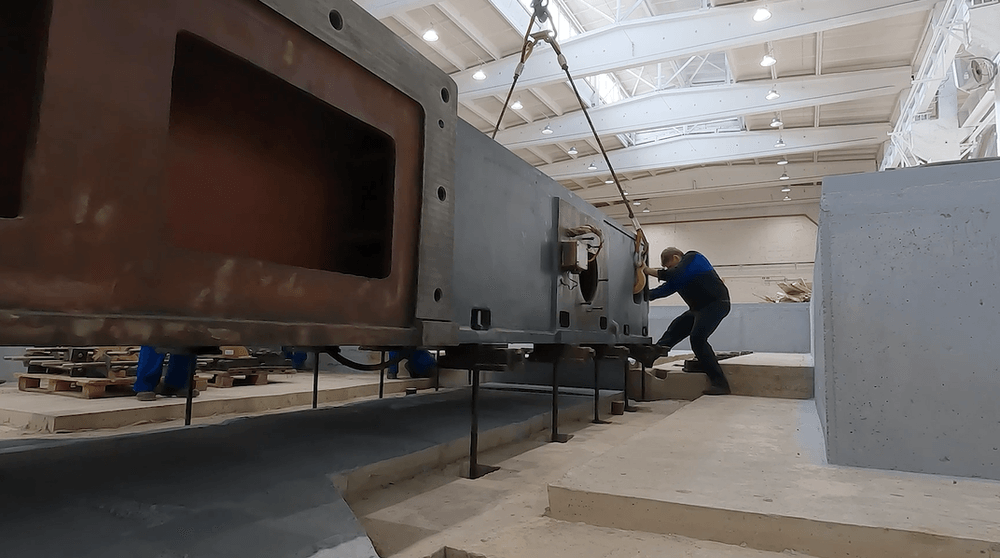
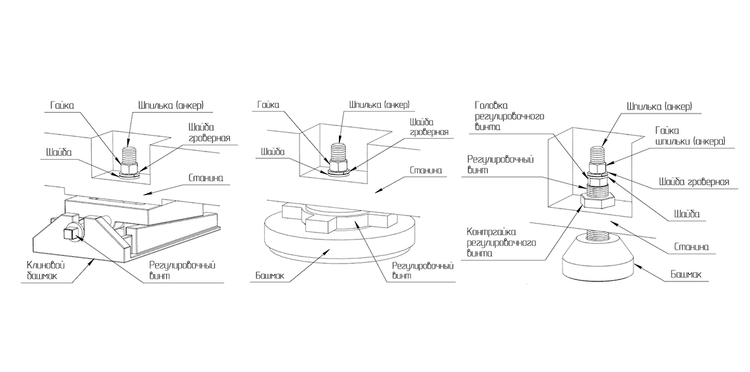
В конструкции заранее формируются специальные анкерные колодцы. При установке станок приподнимается грузоподъемным оборудованием, через монтажные отверстия станины пропускаются фундаментные болты, устанавливаются опорные башмаки.
После этого станок опускается на монтажные опоры, а нижняя часть анкера остается внутри подготовленного колодца.
Затем пространство колодца бетонируется.
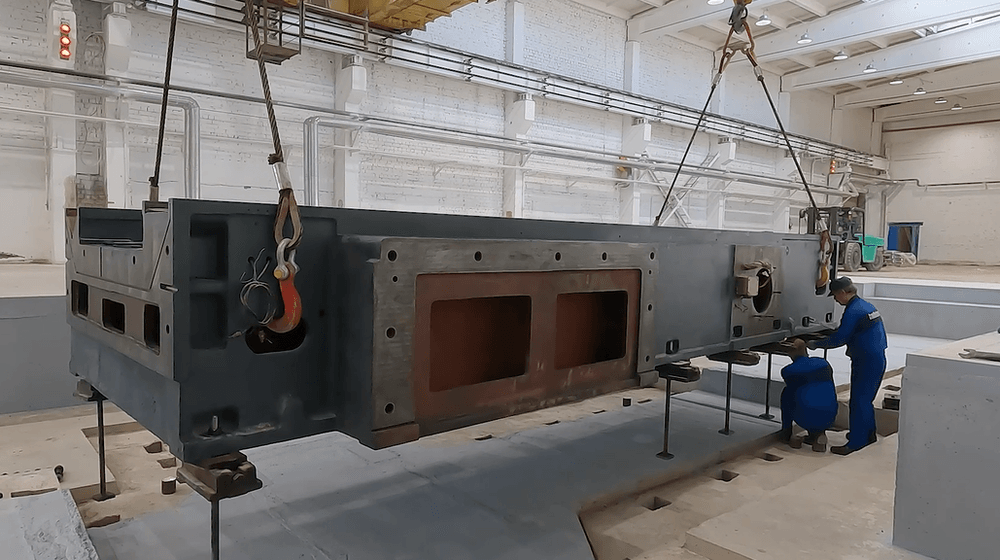
Преимущество такой схемы — очень высокая жесткость соединения.
Она достигается благодаря большой глубине заделки фундаментного болта, значительной площади контакта бетона и возможности использовать специальную форму самого анкера.
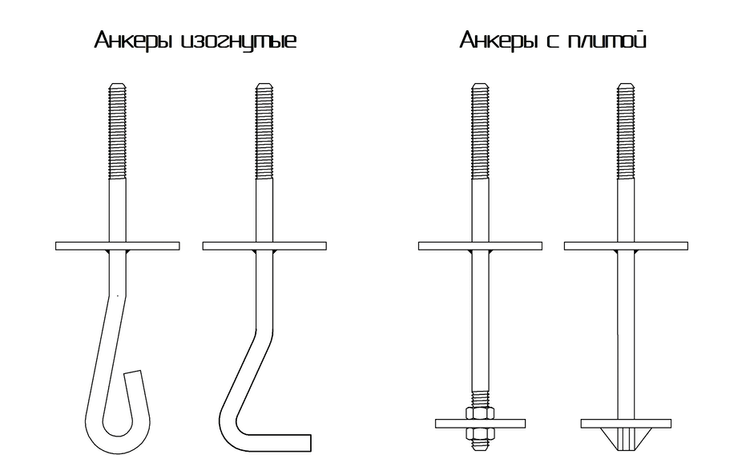
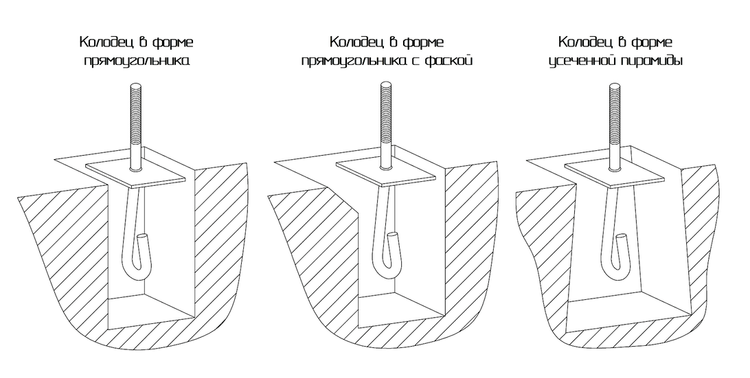
Кроме того, бетон внутри колодца и основной фундамент имеют близкие физические свойства и фактически образуют единую конструкцию.
Но у этого способа есть и недостаток: после бетонирования необходимо дождаться набора необходимой прочности материала.
В нашей технологии на это предусматривается около двух недель.
Поэтому данный этап обязательно необходимо учитывать при планировании сроков монтажа и пусконаладочных работ.
Также важно использовать именно фундаментные болты, предназначенные для крепления промышленного оборудования.
Обычные распорные анкеры, которые используются в строительных и монтажных работах, здесь не подходят. Они рассчитаны на другие нагрузки и глубину заделки. В результате при затяжке крепления такой анкер может начать выходить из бетона.
Химический анкер
Второй распространенный вариант — химический, или клеевой, анкер.
Именно этот способ особенно удобен, если фундамент уже изготовлен.
После установки или предварительной разметки станка в основании сверлят отверстия. Они очищаются от пыли, заполняются специальным составом, после чего внутрь устанавливается резьбовая шпилька.
После полимеризации состава формируется прочное соединение шпильки с железобетоном.
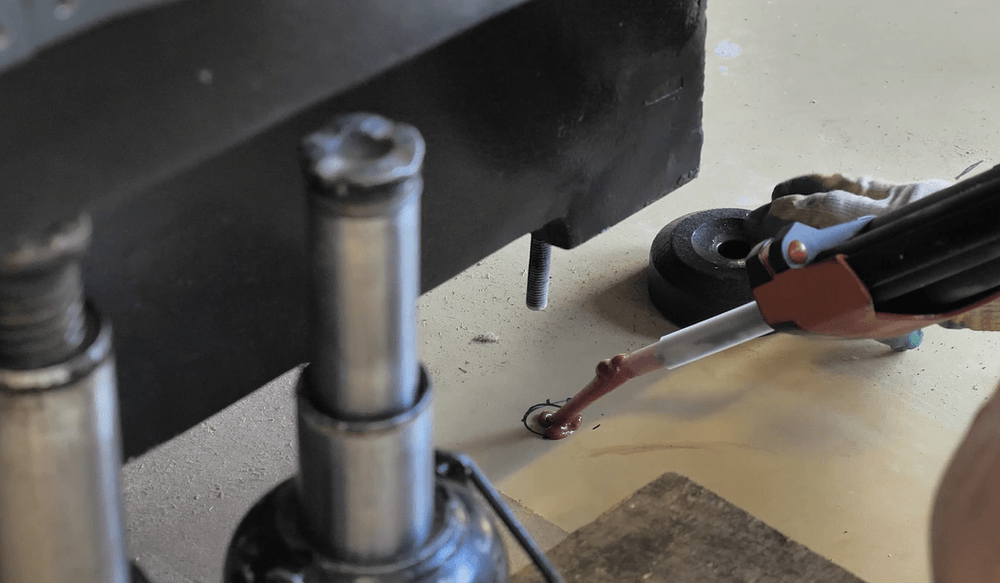
При правильном выполнении монтажа химический анкер обеспечивает высокую надежность крепления и позволяет значительно упростить установку в действующем цехе.
Еще одно преимущество — возможность сверлить отверстия непосредственно по фактическому положению станка. Не нужно заранее пытаться попасть анкерами в координаты отверстий станины.
Однако результат здесь очень сильно зависит от соблюдения технологии.
Необходимо:
- использовать подходящий для конкретных нагрузок клеевой состав
- выдерживать требуемые диаметр и глубину отверстия
- тщательно удалять после сверления пыль
- соблюдать температурные условия
- выдерживать установленное производителем время полимеризации
Если отверстие плохо очищено, клеевой состав контактирует не с самим бетоном, а со слоем бетонной пыли. Несущая способность такого соединения значительно снижается.
Для шпилек в наших требованиях предусматривается класс прочности 12.9.
При этом для особенно тяжелых станков или оборудования, испытывающего значительные динамические нагрузки, применение химического анкера необходимо оценивать индивидуально.
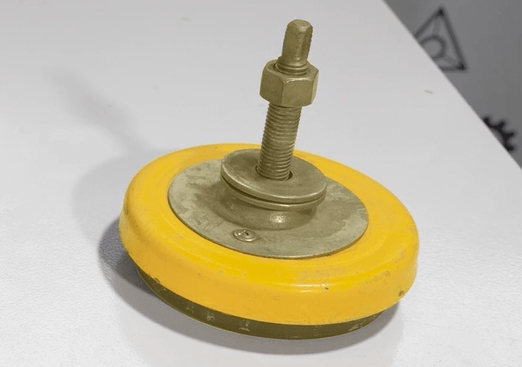
Установка на виброизолирующие опоры без жесткого закрепления
Так поступают, например, в арендованных помещениях, где нельзя сверлить пол, либо если оборудование в дальнейшем планируется перемещать.
Но важно понимать, что это компромисс.
Виброопора действительно способна уменьшить передачу части колебаний между станком и полом, однако одновременно соединение становится менее жестким.
Поэтому такой вариант подходит в первую очередь для относительно легкого оборудования с умеренными нагрузками и не самыми высокими требованиями к точности.
Чем выше масса оборудования, съем металла и требования к повторяемости, тем важнее жесткая связь станины с правильно подготовленным фундаментом.
Установить станок можно и выше первого этажа здания. Однако в этом случае необходимо отдельно рассчитывать перекрытия.
Учитывается не только масса самого оборудования, но также вес оснастки, инструментов, заготовок и динамические нагрузки, возникающие во время обработки и ускоренного перемещения узлов.
Такая установка должна подтверждаться строительным проектом.
Выравнивание станины по уровню
Изготовить хороший фундамент недостаточно. После установки необходимо правильно выставить сам станок.
Причем горизонтальность здесь важна не сама по себе.
Главная задача — обеспечить правильное положение станины и равномерное распределение нагрузки между всеми предусмотренными конструкцией опорами.
Если одна из опор не работает, а соседняя принимает повышенную нагрузку, после затяжки анкеров станина может получить дополнительную деформацию.
Для длинных токарных станков или крупного портального оборудования этот эффект особенно критичен.
Выравнивание выполняется в двух взаимно перпендикулярных направлениях — продольном и поперечном. Иногда говорят, что станок выставляется «в крест».
Положение корректируют штатными регулировочными винтами станины либо специальными регулируемыми опорами, например клиновыми.
Для постоянного монтажа используются предназначенные для этого опорные башмаки.
Металлические пластины могут применяться как временные монтажные подкладки, однако собирать постоянную опору из случайного набора пластин, гаек, шайб или тем более деревянных брусков не следует.
Такая конструкция не обладает гарантированной жесткостью. Под нагрузкой отдельные элементы могут сместиться или деформироваться, и положение станка изменится.
Для выверки используется специальный прецизионный станочный уровень.
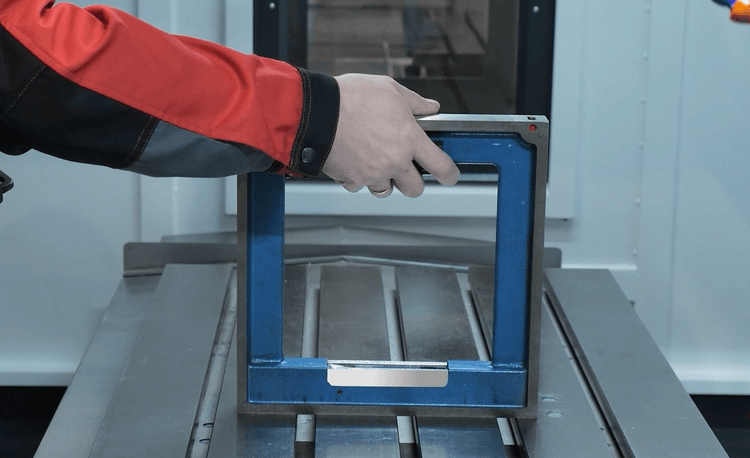
Обычный строительный уровень или приложение в телефоне такую точность обеспечить не могут. Они подходят для строительных работ, но требования при установке металлорежущего оборудования находятся совершенно на другом уровне.
Если собственного станочного уровня на предприятии нет, об этом лучше заранее сообщить при оформлении заявки на пусконаладочные работы, чтобы необходимый измерительный инструмент был у сервисного инженера.
После предварительной выверки выполняется затяжка креплений.
И здесь есть еще один важный момент.
После затяжки анкеров положение оборудования обязательно проверяется повторно.
Затягивая крепления, мы изменяем силы, действующие между станиной и опорами. Если одна сторона окажется затянута сильнее другой, геометрическое положение конструкции может немного измениться.
Поэтому схема выглядит следующим образом:
предварительная установка → выравнивание → затяжка анкеров → повторный контроль.
На этом проверка не заканчивается.
После начала эксплуатации рекомендуется повторно проверить уровень примерно через месяц. Это позволяет понять, произошла ли стабилизация фундамента и грунта или положение станка продолжает изменяться.
Если никаких отклонений нет, интервал дальнейших проверок можно увеличить примерно до трех месяцев.
Случаи из практики
Большинство ошибок при устройстве фундамента проявляется далеко не сразу.
Станок может нормально включаться, выполнять программу и даже производить годные детали.
Проблемы становятся заметны тогда, когда предприятие начинает работать с более жесткими допусками, увеличивает съем металла, повышает производительность или сталкивается с нестабильной повторяемостью размеров.
Во время пусконаладочных работ наши специалисты проверяют надежность установки станка, крепление к основанию и правильность выверки.
Если обнаруживаются отклонения, они фиксируются в акте ПНР и заказчику выдаются рекомендации.
На практике мы встречались с совершенно разными ситуациями.
Например, анкер начинало вытягивать из фундамента.
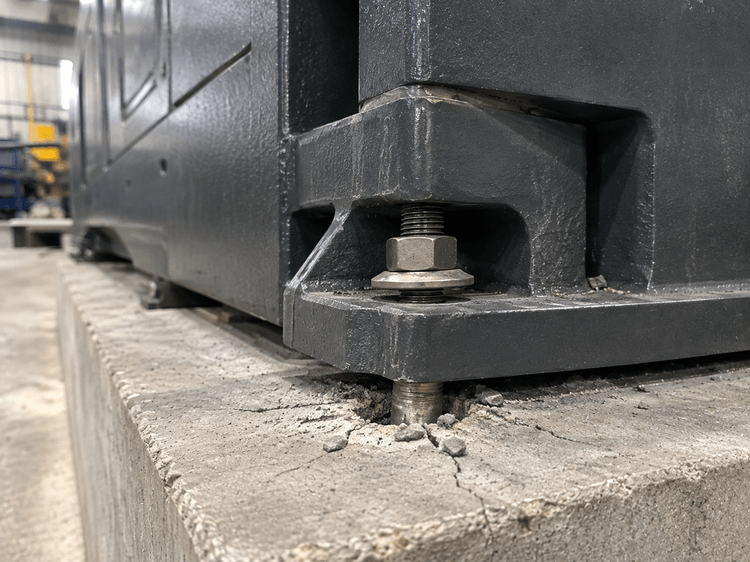
В других случаях деформировалась сама шпилька из-за недостаточного класса прочности.
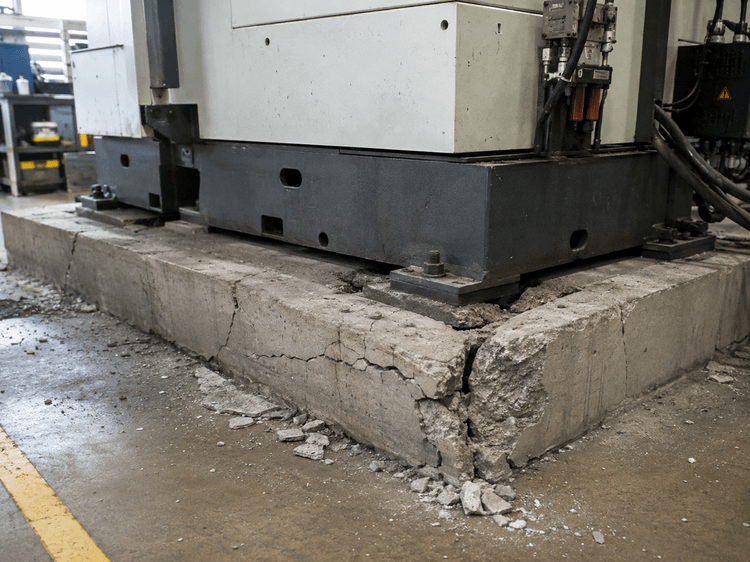
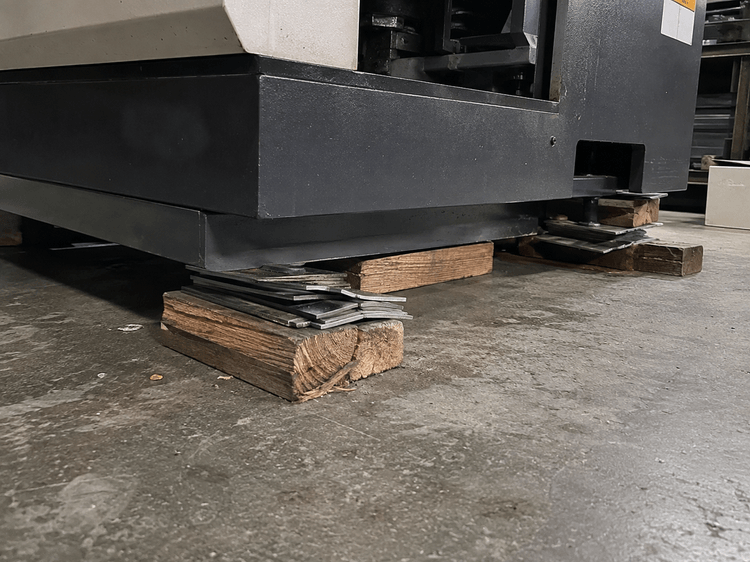
На первый взгляд кажется, что многотонный станок своим весом все надежно прижмет.
Но задача опор заключается не просто в том, чтобы удерживать оборудование над полом. Они должны обеспечивать стабильную и равномерную передачу нагрузки на основание.
Если подкладка деформируется или смещается хотя бы под одной точкой, меняется положение всей станины.
В результате становится сложнее:
- правильно выставить оборудование
- равномерно распределить нагрузку между опорами
- сохранить геометрию после затяжки анкеров
- обеспечить хорошую повторяемость обработки
Если предприятие выполняет относительно грубые операции, такие проблемы действительно могут долго оставаться незаметными.
Но чем выше требования к точности и чем значительнее нагрузки при обработке, тем сильнее основание начинает влиять на конечный результат.
У нас был показательный случай во время проверки станка лазерным интерферометром.
Измерительный луч реагировал даже на перемещение человека рядом с оборудованием.
После дополнительной проверки выяснилось, что основание под станком имеет недостаточную жесткость и передает внешние колебания.
Подобная ситуация может возникнуть из-за совокупности нескольких факторов:
- недостаточной прочности бетона
- отсутствия полноценного армирования
- слишком малой толщины основания
- неоднородного или плохо уплотненного грунта
И здесь появляется еще одна проблема.
Если фундамент нестабилен, становится значительно сложнее проводить диагностику самого оборудования.
Измерительная система показывает отклонение. Но что именно его вызывает?
Геометрия станка? Неправильная анкеровка? Деформация станины? Осадка основания? Вибрации пола?
Пока состояние фундамента вызывает вопросы, однозначно отделить погрешности оборудования от влияния основания бывает практически невозможно.
Поэтому фундамент необходимо воспринимать как полноценную часть системы обеспечения точности станка.
Заключение
Фундамент — это не просто бетонная площадка под станком.
Вместе со станиной, опорами, анкерами и грунтом он образует единую механическую систему. И именно стабильность этой системы определяет, сможет ли оборудование длительное время сохранять свою геометрию и заявленную точность.
При этом отдельный фундамент требуется не абсолютно для каждого станка.
В некоторых случаях оборудование можно установить на существующий промышленный пол — при условии, что он обладает достаточной несущей способностью и жесткостью, выдерживает статические и динамические нагрузки и не передает на оборудование критические внешние вибрации.
Но определять пригодность основания только по его внешнему виду или по опыту эксплуатации предыдущего оборудования неправильно.
Особенно внимательно к фундаменту необходимо относиться при установке тяжелых токарных станков, портальных и горизонтальных обрабатывающих центров, высокоточного оборудования и станков, работающих с большими съемами металла.
Если вы только проектируете новый участок или планируете покупку станка, требования к фундаменту лучше учитывать заранее.
На этапе подготовки производства значительно проще определить размеры основания, подготовить анкерные колодцы, предусмотреть антивибрационный разрыв и правильно расположить оборудование относительно других источников вибрации.
Переделывать основание уже после установки многотонного станка гораздо сложнее.
Наша задача как производителя — заранее рассказать заказчику о требованиях к установке оборудования, помочь подобрать подходящий вариант крепления и дать необходимые рекомендации по подготовке основания.
Правильно сделанный фундамент не сделает станок точнее, чем предусмотрено его конструкцией. Но он создаст условия, в которых оборудование сможет эту точность стабильно сохранять.